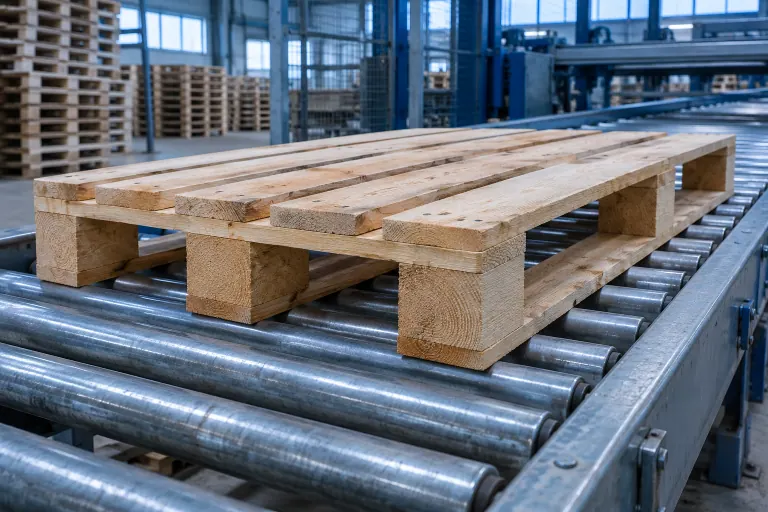
Поддон на автоматизированном складе проходит цепочку механизмов. У роликового конвейера важны форма низа и контакт с роликами, у подъёмного устройства — доступ под настил, у сканера — положение этикетки. Один пригодный образец может пройти маршрут, а партия с большим разбросом размеров — застревать на переходах. Поэтому ТЗ должно описывать и номинальные размеры, и проверяемые отклонения.
Опытная пустая паллета проходит ролики, а загруженная задерживается на переходе. Проверьте форму низа, габарит в рабочем режиме и запись датчика по одному и тому же экземпляру.
Контрольные точки маршрута по автоматической линии
- ЗахватШирина кармана, высота и расположение опор
- ПередачаНижний контур и прохождение стыка роликов
- РаспознаваниеВысота груза и читаемость этикетки
- ВыходОбмен, накопление либо изоляция отклонённой единицы
| Симптом на пробе | Первый контроль |
|---|---|
| Вилки касаются опоры | Фактический просвет и ориентация поддона |
| Поддон цепляется за стык | Форма нижних элементов и переход уровней |
| Датчик останавливает единицу | Наружный габарит, перекос и место считывания |
| Разовые остановки | Разброс геометрии партии, положение груза и журнал линии |
Разберите маршрут по станциям
Начните с точки, где оператор или робот забирает паллету. Затем пройдите маршрутом через направляющие, передаточные столы, поворотные секции и накопитель. Для каждой станции укажите, куда смотрит длинная сторона, поверхность контакта, высоту передачи, допустимые перекосы и ограничения по высоте груза. Сверьте схему с паспортом оборудования и актуальной настройкой вашей линии.
| Участок | Проверяемый параметр | Наблюдение при пробе |
|---|---|---|
| Захват | Карман, ориентация, расположение опор | Устройство захватывает изделие без контакта с доской или бруском |
| Переход секций | Форма нижних элементов, зазоры и перепад уровней | Поддон не цепляется за стык при согласованной конфигурации груза |
| Контроль | Фактическая высота, наружные габариты, место этикетки | Датчик и сканер читают груз в рабочей ориентации |
| Накопитель или стеллаж | Схема опоры, брутто, требования к прогибу | Положение соответствует настройкам и документам оборудования |
Договоритесь, что значит «геометрия партии»
Размеры записывают в миллиметрах с базами измерения. Например, внутренняя высота кармана нужна в самом узком рабочем сечении, а общая высота — в точках, по которым срабатывает датчик. Отдельно оговорите прогиб, коробление, выступание крепежа и допустимость ремонтных вставок. Если встречаются поддоны б/у, требования к чистоте и геометрии следует проверять по фактической партии при приёмке.
В первом прогоне проверьте пустую тару и единицу с типовым грузом. Затем включите согласованные предельные сочетания ширины, высоты и распределения веса. Объём и порядок испытания определят владельцы оборудования и зоны безопасности. Запишите, на каком участке возникла остановка, где был контакт и какое измерение поможет воспроизвести проблему. Так замечание «не проходит по линии» превращается в измеримое требование к следующему образцу.
Как превратить остановку конвейера в полезное наблюдение
Во время согласованного прогона записывайте номер образца, направление подачи, заполнение и станцию остановки. Например, пустой образец проходит переход, а с коробами тот же участок требует вмешательства. В этом случае нужно сравнить положение опоры и зазор в фактическом рабочем режиме, а также проверить, находится ли груз в пределах согласованного контура. Один признак не позволяет сразу отнести проблему к поддону, товару или настройке датчика.
Просите отдел эксплуатации разделять механические контакты и остановки из-за распознавания. При контакте важны точка касания и размеры. При сбое распознавания полезнее положение этикетки, ориентация груза, состояние сканируемой поверхности и журнал оборудования. Такое разделение уменьшает число изменений в чертеже, которые не устраняют причину остановки.
Проектируйте и путь для отклонённых изделий. Согласуйте, кто получает сигнал, в какую зону переводят тару и как фиксируют причину. При оценке партии учитывайте долю остановок на число фактических проходов и повторяемость на одном участке. Эта информация помогает согласовать проверяемый параметр у следующего поставщика и принимать решение по пилотной партии на конкретных данных.
Что включить в заказ
Приложите карту станций, схему нижней стороны и список критических размеров. При закупке склад сам подтверждает совместимость с настроенной линией. Andromedda может использовать чертёж и требования к приёмке для оценки изготовления, а после согласования образца — для расчёта серийной партии.
Практический пример автоматизации склада S3 · Как проверить направление захвата · Передать чертёж на расчёт